粮食输送抽料机与粮堆屯粮吸粮机 现代食品厂的智能仓储与高效输送解决方案
在食品工业现代化进程中,粮食原料的高效、无损输送是保障生产连续性、控制成本与产品质量的关键环节。食品厂粮食输送抽料机与粮堆屯粮吸粮机作为两种专用设备,正逐步取代传统人工搬运与机械绞龙输送,成为粮油加工、烘焙、酿造等领域的核心装备。本文将从设备原理、技术优势、性能特点及选型维护等维度,系统解析这两类设备如何为食品厂创造实际价值。
一、粮食输送抽料机的原理与应用
粮食输送抽料机通常采用负压气力输送或正压推送技术,通过高速气流将颗粒状粮食(如小麦、玉米、大米)从低处或狭窄空间吸入管道,再输送至指定料仓或加工设备。其核心组件包括真空泵、旋风分离器、关风机及耐磨管道。在食品厂中,它主要用于车间内跨楼层、跨区域的原料转运,尤其适合布局紧凑、需避免交叉污染的场所。相较于传统机械输送,抽料机密封性强,可有效减少粉尘外溢,满足食品卫生要求。
二、粮堆屯粮吸粮机的功能特点
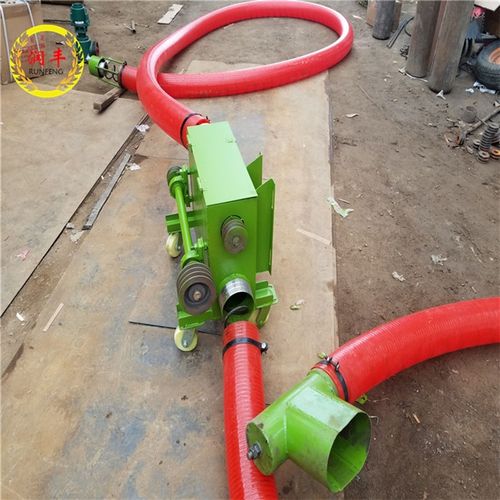
粮堆屯粮吸粮机专为散粮仓储场景设计,具备自吸式取料与长距离输送能力。设备配备可移动吸嘴与伸缩吸管,能直接插入粮堆深处抽取粮食,无需人工扒粮或地下廊道。在屯粮环节,它可配合通风干燥系统实现粮堆动态管理,及时抽取局部发热或水分偏高的粮层,降低霉变风险。部分机型集成称重计量与除杂筛网,在吸粮同时完成初步清理,为后续加工减轻负荷。
三、在食品厂中的实际效益分析
引入粮食输送抽料机与粮堆屯粮吸粮机,食品厂可获得多重收益。气力输送过程密闭无尘,显著改善车间空气质量,符合食品安全管理与环保要求。设备吞吐量可达每小时数吨至数十吨,大幅缩短卸粮、转仓时间,降低人工成本。再次,吸粮机对粮堆的柔性取料能力减少颗粒破碎,提升原料利用率。移动式设计使设备可在不同仓房、料堆间灵活调动,提高设备利用率,避免重复投资。
四、选型要点与维护建议
选购时需重点关注输送量、输送距离、粮食粒径与容重、管道耐磨性及电机功率。食品厂应优先选择与物料接触部分为不锈钢材质的机型,确保符合卫生标准。日常维护需定期清理分离器滤芯、检查管道磨损与密封状况,并按润滑周期保养风机轴承。操作人员应接受培训,避免超负载运行或吸入金属杂物损坏设备。合理设定吸料口风速可兼顾输送效率与物料完整性。
五、
粮食输送抽料机与粮堆屯粮吸粮机以其高效、清洁、灵活的优势,正在重塑食品厂的原料输送与仓储管理模式。随着气力输送技术向智能化、节能化方向演进,集成传感器监控与自动调压功能的设备将进一步提升系统可靠性。食品企业应结合自身工艺特点,科学选型并规范运维,让这两类设备成为提质增效的有力支撑。
如若转载,请注明出处:http://www.aqinw169.com/product/119.html
更新时间:2026-11-21 14:20:41